

产品详情 公司简介
GF370铸造件-沈阳市哪里有供应优惠的铸钢件
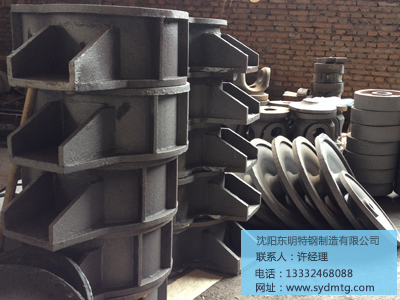
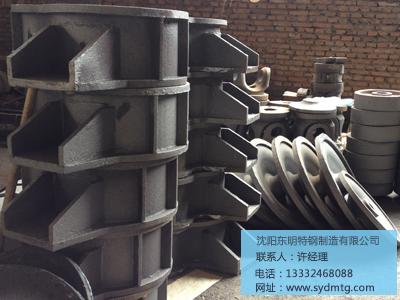
你还在为寻找好的铸钢件而烦恼吗?不要再烦恼了,沈阳东明特钢制造有限公司会为你解决关于机械五金加工的问题。多年来,我司深知要想不被淘汰,只有跑在前面,因而一直致力于铸钢件的研究与开发,不懈的努力下终是卓有成效,得到了众多使用单位的认可。产品质量、品质都可圈可点,供应的铸钢件符生产标准,品质可靠。
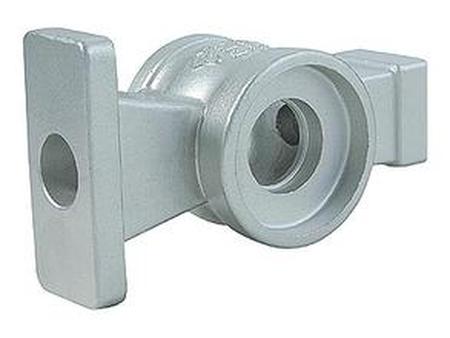
GF370铸造件-沈阳市哪里有供应优惠的铸钢件。
铸钢件的品种繁多,不胜枚举。为使读者对诸多的用途有概括的了解,现就几个主要的产业部门使用铸钢件的情况作简略的介绍。
一、电站设备
电站设备是高技术产品,其主要零件都在高负荷下长时间连续地运转,火电站和核电站设备中有不少零部件还需耐受高温和高压蒸汽的腐蚀,因而对零部件的可靠性有很严格的要求。铸钢件能限度地满足这些要求,在电站设备中广为采用。
二,铁路机车及车辆
铁路运输与人民的生命财产安全密切相关,因此,保证安全是至关重要的,机车车辆的一些关键部件,如车轮、侧架、摇枕、车钩等,都是传统的铸钢件。
铁路转轍用的辙岔是承受强烈冲击和摩擦的部件,工况条件极为恶劣,形状又很复杂(见图1-7)目前各工业国都用高锰钢铸造,
三、建筑、工程机械及其他车辆
建筑机械和工程机械的工况条件都很差,大部分零件都承受高的负荷或需耐受冲击磨损,其中很大--部分是铸钢件,如行动系统中的主动轮.承重轮、摇臂、履带板等。
铸钢件的优点之一是设计的灵活性,设计人员对铸件的形状和尺寸有大的设计选择自由,特别是形状复杂和中空截面的零件,铸钢件可采用组芯这一的工艺来制造。其成形和形状改变+分容易,从图样到成品的转化速度很快,有利于快速报价响应和缩短交货期。形状和质量的化设计(State of the At)、小的应力集中系数以及整体结构性强等特点,都体现铸钢件设计的灵活性和工艺优势。
其二是铸钢件冶金制造适应性和可变性强,可以选择不同的化学成分和组织控制,适应于各种不同工程的要求。可以通过不同的热处理工艺在较大的范围内选择力学性能和使用性能,并有良好的焊接性和加工性。
其三是铸钢材料的 各向同性和铸钢件整体结构性强,因而提高了工程可靠性。再加上减轻重量的设计和交货期短等优点,在价格和经济性方面具有竞争优势。
其四是铸钢件的重量可在很大的范围内变动。小者可以是重量仅几十克的熔模精密铸件,而大型铸钢件的重量可达数吨、数十吨乃至数百吨。
GF370铸造件-沈阳市哪里有供应优惠的铸钢件。
铸钢件厂家了解到铸钢的机械性能比铸铁高,但其铸造性能却比铸铁差。因为铸钢的熔点较高,钢液易氧化、钢水的流动性差、收缩大,其体收缩率为10~14%,线收缩为1.8~2.5%。为防止铸钢件产生浇不足、冷隔、缩孔和缩松、裂纹及粘砂等缺陷,采取比铸铁复杂的工艺措施:
1、由于钢液的流动性差,为防止铸钢件产生冷隔和浇不足,铸钢件的壁厚不能小于8mm;浇注系统的结构力求简单、且截面尺寸比铸铁的大;采用干铸型或热铸型;适当提高浇注温度,一般为1520°~1600℃,因为浇注温度高,钢水的过热度大、保持液态的时间长,流动性可得到改善。但是浇温过高,会引起晶粒粗大、热裂、气孔和粘砂等缺陷。因此一般小型、薄壁及形状复杂的铸件,其浇注温度约为钢的熔点温度+150℃;大型、厚壁铸件的浇注温度比其熔点高出100℃左右。
2、由于铸钢的收缩大大超过铸铁,为防止铸件出现缩孔、缩松缺陷,在铸造工艺上大都采用冒口和、冷铁和补贴等措施,以实现顺序凝固。
此外,为防止铸钢件产生缩孔、缩松、气孔和裂纹缺陷,应使其壁厚均匀、以免尖角和直角结构、在铸型用型砂中加锯末、在型芯中加焦炭、以及采用空心型芯和油砂芯等来改善砂型或型芯的退让性和透气性。
铸钢的熔点高,相应的其浇注温度也高。高温下钢水与铸型材料相互作用,易产生粘砂缺陷。因此,应采用耐火度较高的人造石英砂做铸型,并在铸型表面刷由石英粉或锆砂粉制得的涂料。为减少气体来源、提高钢水流动性及铸型强度,大多铸钢件用干型或快干型来铸造,如采用CO2硬化的水玻璃砂型。
东明特钢在机械五金加工行业风生水起。创新领发展,科技成就收获。我司拥有大批技术可靠的员工,以技术实力为基础,生产铸钢件。在机械五金加工里深受广大需求群体的认可与好评。欢迎前来合作,共同发挥企业已有的整体优势,依靠科技进步和科学管理,进一步调整产业结构,扩大经营规模,拓展经营领域。
铸钢件生产中浇注工艺操作
浇注工艺是铸钢件整个生产流程中至关重要的一个环节,如果该环节没有处理得当铸造出合格的铸钢件很困难,因此在铸钢件生产中,应该严格按照要求来进行浇注环节各项操作。
为了获得合格的铸钢件,严格控制浇注温度、浇注速度,严格遵守浇注操作规程很关键。
(1)就浇注温度而言,浇注温度对铸件质量影响很大,应该根据合金种类、铸件结构和铸型特点确定合理的浇注温度范围。根据碳钢的型号选择合理的浇注温度,一般浇注温度在1540-1580℃(浇包内钢水温度)之间。
(2)就浇注速度而言,在保证型腔内的气体排出顺畅的条件下,对要求同时凝固的铸件可采用较高浇注速度,对要求实现顺序凝固的铸件,尽可能采用较低的浇注速度。
(3)就浇注操作要求而言一般需要按照以下几点来遵守:a。浇注大、中型铸钢件,钢水要在钢包内静置1-2min后进行浇注。b。浇注后待铸件凝固完毕,要及时卸除压铁和箱卡,以减少铸件收缩阻力,避免铸件产生裂纹缺陷。
我国的铸造企业约有24000家,与发达国家相比企业多,专业化程度低,集约化程度低,劳动生产率也较低。我国平均每年每人产出10吨,个别劳动生产率高的为30吨。美国、德国则为46吨到60吨,日本为60吨到85吨,差距是明显的。我国平均每厂年产铸件500多吨,而日本则为4700吨,德国为4300吨,美国为4280吨。
铸造机械化水平和模具精度、性能、配套性、可靠性水平比发达国家低得多,许多关键件、模具需要进口。在我国,铸造行业处于成长期,具有较好的发展前景;外国大型铸造企业纷纷加大了在华投资的力度,通过直接投资和并购的方式增加在华投资。一方面提高了我国铸造业的总体水平,另外一方面也增加了国内市场的竞争程度。
东明特钢产品品种特别、质量优良、价格适中、交货及时、策略灵活、服务好。为了方便广大需求群体,当客户以在线支付的方式付款后,我们会在双方协商的时间内把铸钢件发送到客户手中,如有不懂的,可以随时打电话了解。同时我们公司还提供着24小时在线咨询的售后服务。
想了解更详细内容,可来电联系对GF370铸造件,铸钢件进行详询了解




关于我们| 法律声明| 意见建议| 联系我们| 书生技术开发

手机书生商务网:http://m.shangwuzhan.com
书生官方微博:新浪、腾讯


