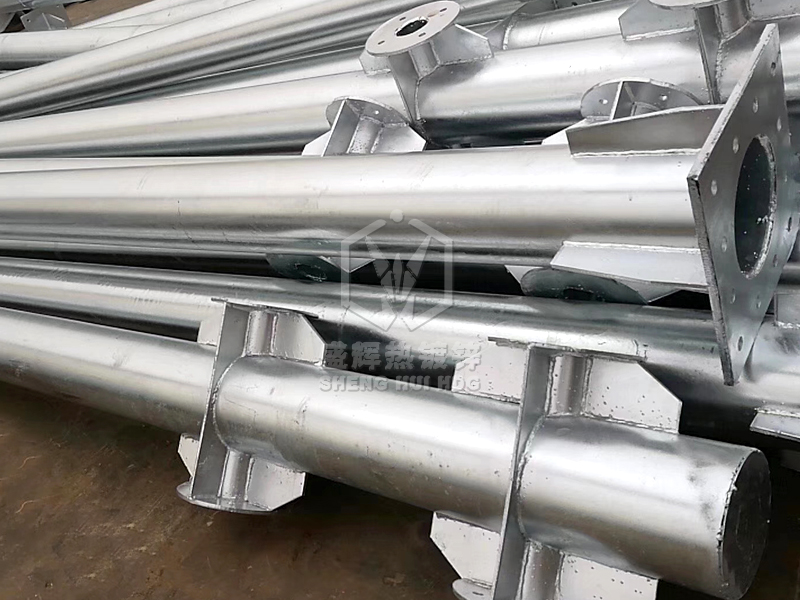


邯郸市永年区盛辉热镀锌有限公司为您提供河南地脚丝热镀锌加工相关信息,热镀锌加工的核心优点超长寿命在典型大气环境下,使用寿命可达年甚至更长,维护成本低。镀层韧性好可承受一定的弯曲、碰撞而不易脱落。保护工件内外表面、角落均可形成均匀镀层。可靠的冶金结合镀层与基体结合牢固。受损后自我牺牲保护电化学保护功能。热镀锌的镀层结构与特点热镀锌层不是单纯的锌层,而是从钢基体向外由多层不同结构的合金层和纯锌层组成Gamma(Γ)层(Fe₃Zn₁₀)靠近钢基,极薄且硬脆。Delta(δ)层(FeZn₇)致密且有韧性,是合金层的主要部分。Zeta(ζ)层(FeZn₁₃)较脆,通常在常规镀锌中不明显。Eta(η)层外层的纯锌层,具有金属光泽和良好的延展性。这种冶金结合的合金层决定了热镀锌镀层与基体的结合力极强,不易剥落。
河南地脚丝热镀锌加工,热镀锌加工流程前处理脱脂残留油脂会导致漏镀(黑斑)。现代工艺使用碱性或中性脱脂剂,并监控pH值和电导率。酸洗通常使用盐酸(HCl,浓度%)。温度控制(<40°C)和缓蚀剂添加至关重要。温度过高或缓蚀剂失效会引发过酸洗,导致钢基表面粗糙,形成“酸洗浮雕”。钢材吸氢(氢脆),对高强度钢(>MPa)是致命风险,需后续去氢热处理。助镀(助熔)成分主要为氯化锌铵(ZnCl₂·xNH₄Cl)水溶液。作用机理①在钢件表面形成保护膜,防止二次氧化;②降低锌液表面张力,提高浸润性;③清洁钢件表面。核心参数Fe²⁺离子浓度。Fe²⁺过高会导致助镀剂失效,并在锌锅中产生大量底渣(FeZn₁₃)。须通过氧化沉淀、过滤或更换来严格控制。
钢结构镀锌多少钱一吨,热浸镀锌的锌层厚度对工件寿命有显著影响首先,锌层厚度的增加能够有效提高锌层的寿命和防腐性能。较厚的锌层能够为工件提供更好的防护,有效地阻止腐蚀介质(如水分、氧气等)与钢铁基体接触,从而延缓腐蚀的发生,提高工件的使用寿命。然而,过厚的锌层也可能导致一些题。例如,它可能使工件表面变得粗糙,影响美观度;同时,过厚的锌层也可能导致附着力下降,使得锌层在运输、安装和使用过程中容易剥落,从而降低工件的防腐性能和寿命。此外,锌层厚度还会受到使用环境的影响。在恶劣的环境下,如高温、潮湿、酸雨等,锌层的腐蚀速度会加快,进而缩短工件的使用寿命。因此,在选择热浸镀锌的锌层厚度时,需要综合考虑工件的使用环境、耐腐蚀性要求、成本以及外观要求等因素,以达到更佳的防腐效果和经济效益。同时,也需要注意控制锌层厚度的均匀性和质量,避免出现防腐薄弱区域和锌层剥落等题。

钢结构热镀锌公司,镀锌层失效并非单一原因所致,而是环境侵蚀、材料缺陷、机械损伤和设计施工等多因素耦合作用的结果。预防的关键在于选材合理、工艺规范、设计科学、维护得当。只有系统性地控制这些因素,才能充分发挥热浸镀锌“长效防腐”的优势。浸镀锌加工厂家介绍热浸镀锌加工的温度如何把控?溶剂处理合格后的钢管放在烘干受料台架上,将钢管齐头一侧放在锌锅前侧和二个磁力辊前侧成直角摆平;弯度较大的管放在后面或者矫直后放在受料架上。烘干炕主要作用是把钢管表面的水份烘干,另一方面是提升钢管本身的温度,防止溅锌伤人,也不带走锌锅内的热能,促使锌铁合金层的加快生成。烘干炕温度为80℃~℃,钢管的干燥时间为3~7分钟,也可根据钢管的规格、壁厚不同掌握烘干温度;干燥工要随时检查钢管的干燥程度,防止时间不足进入锌液中溅锌伤人;烘干时不要超温,防止把溶剂烘焦。
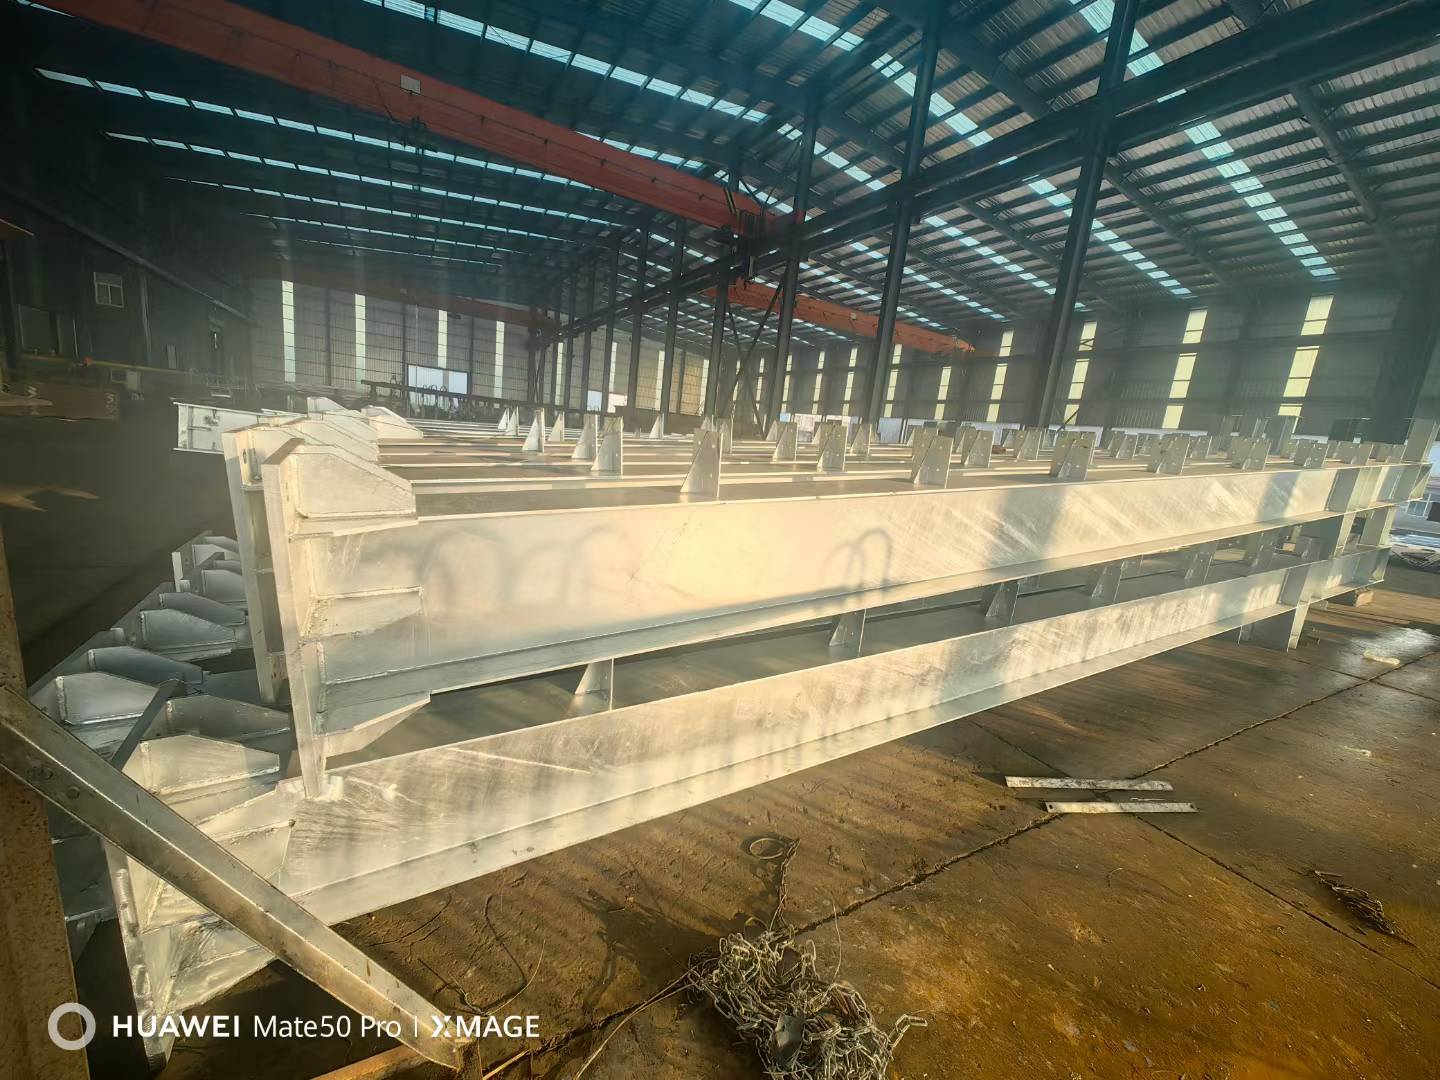
热镀锌加工冷却与后处理冷却水温度℃,pH值,易变形工件可提高至℃。钝化铬酸盐或有机膜处理,防止白锈,提高耐腐蚀性。特殊工件处理超大或修复件需与委托方协商工艺,确保镀锌质量。易变形工件可延长空冷时间,减少变形风险。表面预处理脱脂用氢氧化钠和硅酸钠溶液在℃下处理分钟,清除油污。酸洗硫酸或盐酸(g/L)加缓蚀剂,温度根据浓度调整,酸洗后需充分水洗。助镀浸入氯化锌和氯化铵的溶剂中,烘干后立即浸锌,避免氧化。