

邯郸市永年区盛辉热镀锌有限公司为您介绍邯郸拉条热镀锌加工厂相关信息,大型钢结构进行热镀锌的话需要镀锌厂家有大型工件处理能力需要有巨型镀锌槽须拥有足够尺寸和深度的镀锌槽,能一次性浸镀大型构件,避免分段镀锌带来的接口和质量题。重型起重设备配备大吨位行车和吊具,能安全、平稳地完成大型构件的起吊、浸入和取出操作。同时需要好的前处理工艺充分酸洗具备效率高的酸洗池和流程控制能力,确保大型结构件各个角落的氧化皮和铁锈被完全清除,这是镀层附着力的基础。准确助镀拥有完善的助镀剂池和烘干系统,能确保工件在浸锌前形成均匀、有效的保护膜,防止二次氧化。
邯郸拉条热镀锌加工厂,热镀锌加工流程前处理脱脂残留油脂会导致漏镀(黑斑)。现代工艺使用碱性或中性脱脂剂,并监控pH值和电导率。酸洗通常使用盐酸(HCl,浓度%)。温度控制(<40°C)和缓蚀剂添加至关重要。温度过高或缓蚀剂失效会引发过酸洗,导致钢基表面粗糙,形成“酸洗浮雕”。钢材吸氢(氢脆),对高强度钢(>MPa)是致命风险,需后续去氢热处理。助镀(助熔)成分主要为氯化锌铵(ZnCl₂·xNH₄Cl)水溶液。作用机理①在钢件表面形成保护膜,防止二次氧化;②降低锌液表面张力,提高浸润性;③清洁钢件表面。核心参数Fe²⁺离子浓度。Fe²⁺过高会导致助镀剂失效,并在锌锅中产生大量底渣(FeZn₁₃)。须通过氧化沉淀、过滤或更换来严格控制。
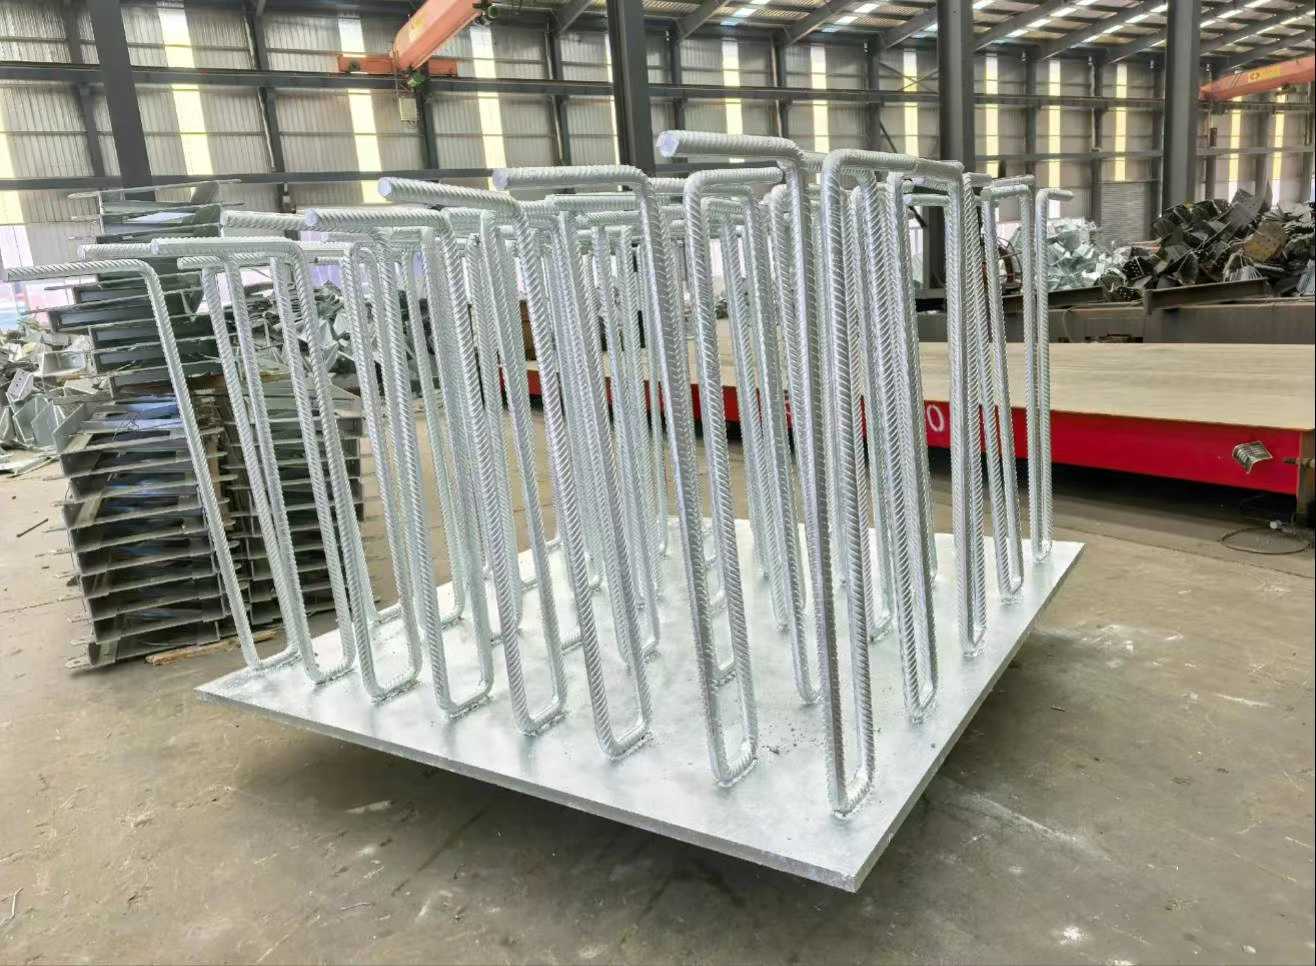
地脚丝热镀锌加工服务,热浸镀锌设备的运作流程是什么?热浸镀锌设备的运作流程严谨,在操作使用的时候需要严格地按照标准要求进行,主要包括如下进行预处理。在使用热浸镀锌设备加工前,要先对即将处理的金属工件做好清洗、除锈、酸洗等环节,要将表面的杂志清除干净,从而能够保障锌层的有效附着,提高加工效率。浸入锌液中。热浸镀锌的一个原理就是将热锌液附着在金属工件的表面,这个过程中比较重要的就是锌液的温度控制,通常在°C左右。将金属工件小心地放入热浸镀锌设备,让其能够有充分地附着,形成良好的防护层。冷却和整理。等到金属工件在锌液中进行充分附着后,要小心地取出来,进入到冷却和整理的环节。这个过程主要是为了去除多余的锌液和杂质,因此不要操之过急,等到完全冷却后再处理,以保证表面的光洁。热浸镀锌设备的加工处理是相对稳定的,加工处理后的金属工件能够在相对恶劣的环境下发挥稳定作用。而且整个加工处理绿色环保要求,不仅安全,而且经济效益也很不错,能够成为生产加工中的理想之选。
双头螺栓镀锌多少钱一吨,热镀锌与电镀锌(冷镀锌)区别热镀锌层厚(几十至上百微米),寿命长;电镀锌层薄(几微米至十几微米),寿命短,但外观更光亮均匀,精度高。热镀锌成本较高,适用于重防腐户外件;电镀锌成本较低,适用于对精度和外观要求高的紧固件、机加工件。热浸镀锌钢管的设计使用寿命通常可达30–50年,但这一目标的实现依赖于全过程的质量控制与科学使用。只有从“源头到终端”各环节协同保障,才能真正发挥其“长效防腐、安全可靠、经济环保”的核心优势,为市政、电力、建筑等基础设施提供更加久的支撑。

钢板镀锌加工厂家,热浸镀锌产品的主要优点包括出色的防腐性能热浸镀锌产品通过铁锌之间的反应和扩散,在钢铁制品表面镀覆附着性良好的锌合金镀层,这种镀层能有效隔离钢铁与外界环境,防止氧化和腐蚀,从而延长产品的使用寿命。良好的装饰性能镀锌后的钢材表面光洁、均匀,具有较高的光亮度和美观度,这使其在建筑、家居装饰等领域具有广泛的应用前景。优异的可加工性能锌层可以增加钢材的硬度和强度,提高抗压能力和抗拉强度,同时锌层还具有良好的可塑性,这使得钢材在加工过程中不易断裂或损坏,易于进行各种加工处理,满足复杂的制造工艺需求。经济性和环保性热浸镀锌工艺操作简便、方便,便于实现机械化作业,生产率高,成本低。此外,由于锌是可回收材料,因此热浸镀锌产品也符合环保要求。
热浸镀锌过程与镀层厚度影响因素影响锌镀层厚度的因素是多方面的,包括基体金属的成分、钢材表面的粗糙度、钢材中活性元素硅和磷的含量及其分布状态、钢材的内应力、工件的几何尺寸以及热浸镀锌的工艺。这些因素在热浸镀锌过程中相互交织,共同决定了锌镀层的最终厚度。热浸镀锌加工厂家介绍如何选择合适的热浸镀锌厚度?选择热浸镀锌厚度需综合考虑以下因素一、核心标准根据GB/T标准,锌层厚度与工件厚度直接相关≥6mm工件平均厚度≥85μm,局部≥70μmmm工件平均≥70μm,局部≥55μmmm工件平均≥55μm,局部≥45μm<5mm工件平均≥45μm,局部≥35μm二、关键影响因素基材厚度越厚的钢材需要更厚的锌层保障防腐效果使用环境化工/沿海环境建议≥μm或选用不锈钢材质承重区域需根据荷载选择扁钢规格(如叉车通道需50×5mm扁钢)工艺控制锌液温度稳定在℃浸镀时间按钢材厚度计算(每毫米约90秒)三、检测与验证检测方法磁性测厚法(钢铁基体)涡流测厚法(非磁性基体)X射线荧光法(高精度检测)验收标准盐雾测试需承受小时以上焊点抗剪强度≥5kN