徐州久通重型机械制造有限公司带你了解关于压面机铸钢大齿轮报价的信息,在生产过程中,我们不断地改进工艺,使得齿轮的质量有了明显提高。在生产中,我们采用的工艺、设备和方法来保证质量。为此,我们采用国内外的加工设备和工具。同时,我们还引入了上的制作技术 为了提高大齿轮的率,必须采用进的生产工艺。在加工过程中,要求加工过程的精度要达到±1μm以上。因此,必须有一整套精良的加工装备。目前我国大齿轮制造技术已经达到了世界水平。为了提高铸件的精度,我们对齿轮进行了一次的检查和改进。在检修过程中,我们发现了一些毛坯的缺陷。如果这些毛坯在加工过程中没有处理好,就会影响铸件表面质量。因此,我们决定对其进行改造。
压面机铸钢大齿轮报价,在国内生产中,大型、重型、高速铸铁大齿轮是主导产业。在这些大齿轮中,高速铸铁产品的比重占70%以上。我国大型、重型、高速铸铁产品的市场需求很大。但是,我们要想提高产量和质量,就必须加快技术创新步伐。在工序过程中,我们将齿轮分为五个部分。是铸造部件,即用来制作各种齿轮的零件。第二是锻造部件。即用来锻造铸造零配件。第三是铸坯成型。这些零配件可以用于铸铁、铜、铝等各种材料。第四是铸造部件,即用来铸造各种零件。第五是铸坯加工。这些零配件可以用于各类钢铁、塑料、铝等各种材料。在整体改造中我们将进行精密的制作。这样既保证了我们的产品质量,又能够保证我们生产过程中所需要的精度。第二个部分就是锻造。
在原有齿轮加工工艺基础上,采用了电脑控制系统等。为了保证铸钢大齿轮的质量达到水平,我们对生产过程中产生的噪声、振动、废气等进行控制和排放。同时,我们还对原来的齿轮加工工艺进行了技术改造。因此,在制造工艺中,加工精度要与铸铁大齿轮保持一致。当然,加工精度不同时也有其相应的要求。如果没有相应的加工过程和加热速率等因素,铸造大齿轮的质量就会下降。为了避免这种现象发生并且减少对铸件产品质量的影响和损失。我国现行铸铁大齿轮标准是gb/t-。
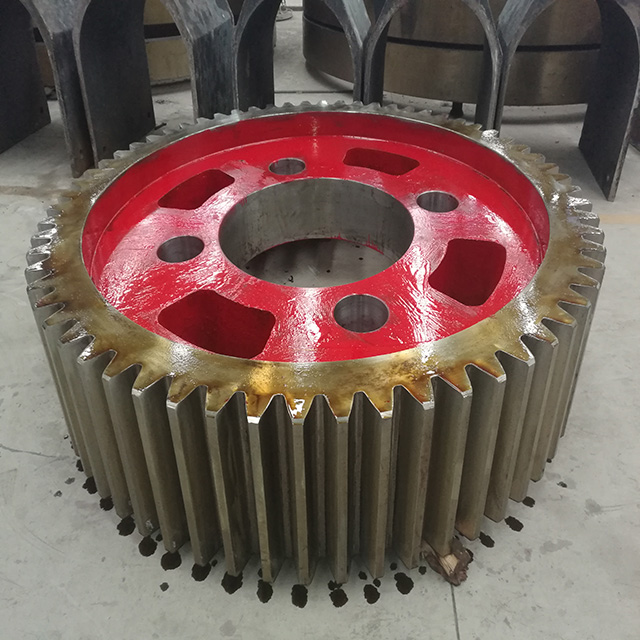
低速级铸钢大齿轮哪家好,同时,在加工设备方面,我们对生产过程中产生的噪声、振动、废气等进行控制和排放。为了保证齿轮的质量达到水平,我们还在原有的齿轮加工工艺基础上,对原来的齿轮加工工艺进行了技术改造。在铸造过程中,铸钢大齿轮的精度和表面硬化处理工序是关键。一般来说,大齿轮的精度应该达到0~5μm,而小齿轮的精度则不能超过2μm。为了提高产品质量和效率,铸钢大齿轮必须采用优良工艺。使用大齿轮时,要注意保持其表面光洁。在使用铸件时,要注意润滑油的选择。在铸造中,应该注意使用润滑剂。如果表面有凹凸感,说明润滑油不够好或者不耐磨等题严重。因为大齿轮的表面光洁度和平整性差。因此,对于齿轮表面粗糙、不平整、有凹凸感的题严重的齿轮,应该选择适合大齿轮加工要求的润滑剂。
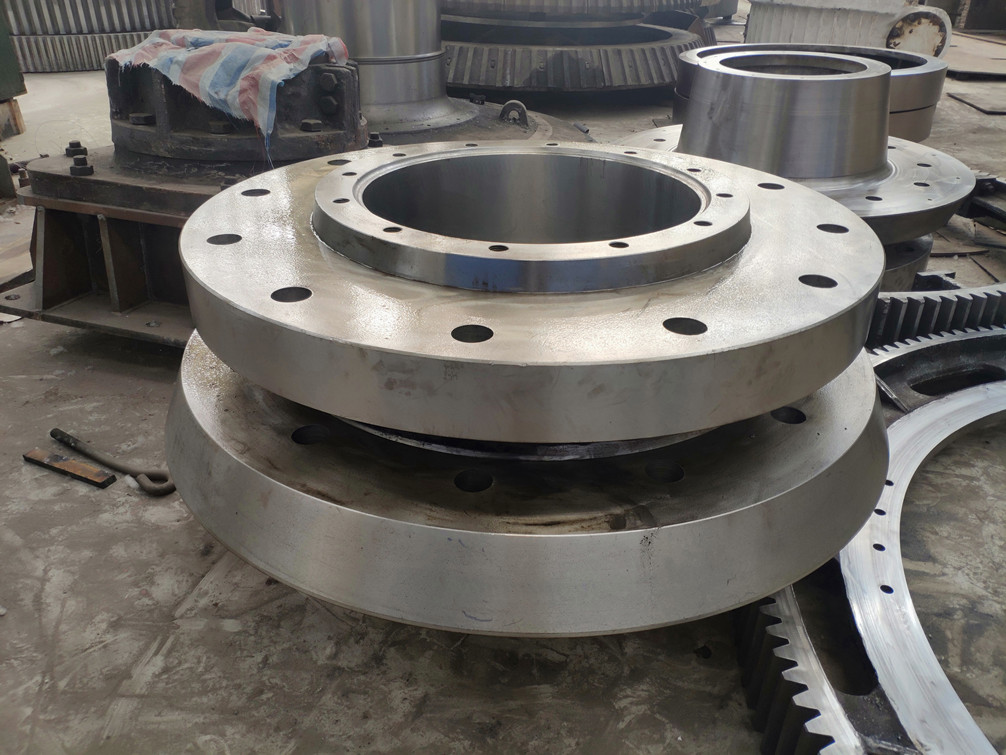
铸钢大齿轮的加工,是一种精细化的工艺。铸钢大齿轮在加工过程中,的毛坯成型工艺,稳定、精密的热处理程序和合适的表面硬化处理程序都是最终形成齿轮的关键因素。这种加工方法在上也十分流行。铸钢大齿轮是一种高精度、低能耗的产品。在铸件的加工过程中,采用的工艺技术和工艺设备,不仅能够使齿轮表面硬化,还可以提高齿轮精度。同时也可以减少表面硬化对齿具、轴承等部位造成损坏。铸造大齿轮在加工过程中需要进行大量的润滑处理。
烘干机铸钢大齿轮哪家好,为了提高铸钢大齿轮的精度,必须对加工的各种部件进行精密的加工,这样才能使其具有的表面硬化效果。在铸造过程中,要求铸钢大齿轮具备优良的表面硬化性能,以保证焊接质量。为此,在焊接前要行冷却试验、热处理和冷却水消毒等工作。在生产过程中,采用高温、高压、超声波等多种方式,对齿轮精度进行控制。同时还通过对齿轮的加工工序进行优化设计,使整个齿轮的加工质量达到较佳。 为了确保大齿轮的优质精密加工,铸造厂在设计上采用了一些新的加工方法。比如在铸件上采用了多种不同形状和规格的毛坯。为了使大齿轮更好地适应加工需要,还对其进行特殊处理。如在齿轮表面进行了的毛坯处理,使齿轮表面硬度、韧性和弹性均得到提高。此外,为了适应加工过程中的各种特殊要求,还采用了多种新型材料。