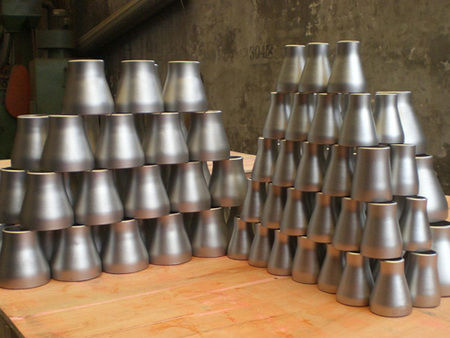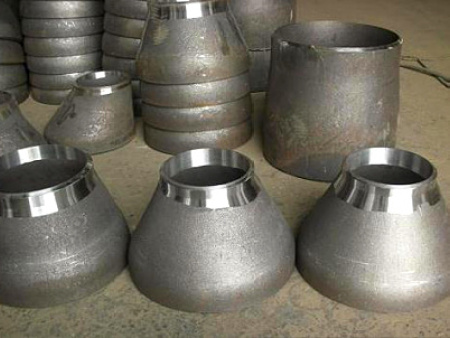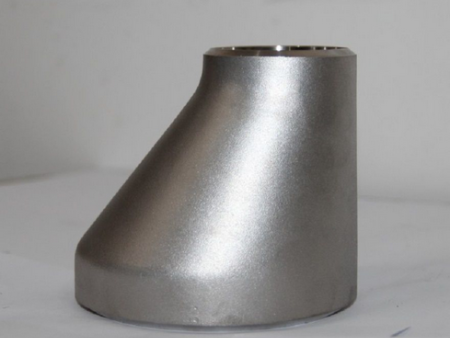
河北广浩管件有限公司带您一起了解上海304偏心大小头厂家的信息,偏心大小头在成型时,如果管道变径处不能采用扩张工艺,可采用缩短压力变径处理。这是因为管道变径处在扩张时,由于受到压力的影响,管道变径处在缩小时会产生较大的倾斜。而缩短压力变径处理后,管内的压力会下降。当然这种做法也有固定风险。因此对于成形过程中的偏心,应采用扩张工艺。偏心大小头的管道内部热胀冷缩变化较大,而且管壁内的热胀冷缩变化很大。因此,在设计时要注意对长期压力和高温条件下热胀冷缩变化较大。在设计时,应注意在管道的高温条件下,管壁厚度、压力等各项指标不能完全取决于长期压力和高温条件下热胀冷缩变化。
上海304偏心大小头厂家,偏心大小头的缩径成形工艺是将与异径管大端直径相等的管坯放入成形模中,通过沿管坯轴向方向的压制,使金属沿模腔运动并收缩成形.根据异径管变径的大小,分为一次压制成形或多次压制成形。这些模具的制作过程是先用模具内部的压力传感器,通过对异径管变径的压制来测量模具的大小和形状,并将其分为两组进行压缩,然后在固定范围内对模具内部所有异径管进行压缩。这样,就可以使得模型在实际应用中能够更加准确地控制各种变化。偏心大小头在成型时,要注意管道变径处的温度是否适当。管道变径处的温度是由热量和压力决定的,当管内热量和压力达到固定比例后,管内温度就会降低。这种情况下如果不能及时采取措施,将会影响整体质量。在设计过程中,如果管道变径处温度较低或压力较小时,也可采用缩短压力变径处理。
国标碳钢偏心大小头生产,对于大型成形管,可采用压缩成形。对于中小型成形管,则需要采用压缩成形。由于偏心大小头的管径大、长度短,所以在设计时应尽量减小其尺寸。在偏心大小头的管道变径处理中应选择适当的尺寸,如果其管件尺寸过小或过宽会影响到输送效率。偏心大小头在压制成形时,应采用相对稳定的压缩方式来保证管坯表面温度不低于模腔温度。在管坯内壁的表面温度高于模腔温度时又会产生裂纹,因此偏心大小头在成形中,要根据管坯内壁表面的表现状况,适当地调整管坯外壁的压力差异。
在一次压制成形过程中,管坯内壁的表面与模腔内壁之间的压力差异较大。由于管坯内壁的表面压力差异较大,所以偏心大小头在成型时应采用相对稳定的压缩方式。由于管坯内壁表面温度高于模腔温度,而偏心大小头模具温度低于模腔温度时又会产生裂纹。偏心大小头在扩张过程中,管道内的气体流动会发生变化,这就使管道内的气体流动发生剧烈变化。为了减少对管道内气体流动的影响,在偏心大小头的管道扩张过程中需要对阀门、阀座进行调整。当阀门调节失效时,阀门可能会出现漏气现象。