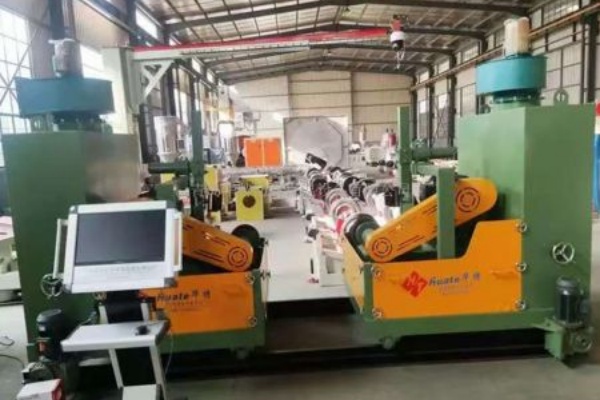
青岛华特防腐保温设备有限公司带您了解四川PE保温管设备怎么样,定心机构通过机械微调确保钢管中轴线与生产线一致,避免后续涂敷出现偏心。针对大直径钢管(如≥mm),配备液压辅助装置,降低上料难度,提升效率。预处理系统是保证防腐层附着力的关键,核心为抛丸除锈机。通过高速旋转的叶轮(转速r/min)将钢丸(直径mm)以m/s的速度喷射至旋转的钢管表面,利用冲击力去除铁锈、氧化皮,达到Sa5级除锈标准(表面无可见杂质,残留痕迹仅为点状色斑),同时形成μm的粗糙度。配套的脉冲布袋除尘器可回收95%以上的钢丸和粉尘,既环保又降低耗材成本。除锈后经毛刷辊和高压空气吹扫,清除残留碎屑,确保表面洁净。
四川PE保温管设备怎么样,根据钢管直径的不同,抛丸除锈机内通常设置多组定向抛头,确保钢管外表面的所有区域都能得到均匀处理,除锈等级需达到Sa5级(ISO标准),即钢管表面无可见的油脂、污垢、氧化皮、铁锈和油漆涂层等附着物,任何残留的痕迹仅为点状或条纹状的轻微色斑。粉尘回收装置与抛丸除锈机配套使用,通过负压吸尘系统将除锈过程中产生的钢丸碎屑、铁锈粉尘等收集到除尘器中,既避免了粉尘对环境的污染,又实现了钢丸的回收再利用(回收率可达95%以上)。表面清理装置则在抛丸除锈后对钢管表面进行进一步清扫,通常采用毛刷辊和高压空气吹扫,去除残留的细小粉尘和钢丸颗粒,确保表面清洁度。
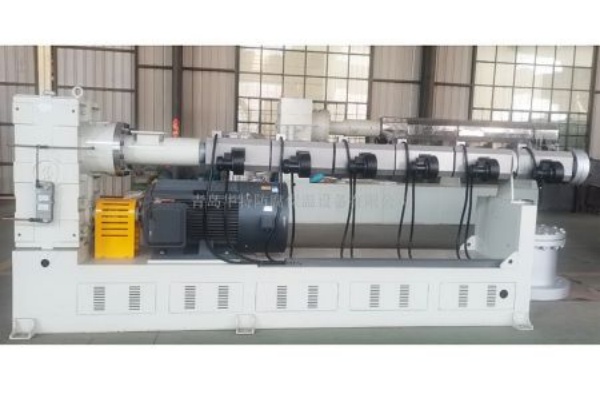
二PE包覆设备销售,加热温度根据环氧粉末的类型和涂敷工艺要求确定,通常控制在℃℃之间,温度过高会导致环氧粉末发生热降解,影响涂层性能,温度过低则会使环氧粉末熔融不充分,无法形成连续均匀的涂层。加热系统配备有高精度的红外测温仪和温度控制系统,能够实时监测钢管表面温度,并通过调节中频电源的输出功率实现温度的闭环控制,确保加热温度稳定在设定范围内。将改性聚乙烯(如EAA)加热至℃熔融,通过环形模具挤涂在环氧层表面,形成μm的中间层。涂敷时环氧层温度需保持℃,确保胶粘剂与环氧发生化学反应,提升层间结合力。聚乙烯涂敷系统形成外层保护,采用HDPE材料(密度g/cm³),经挤出机(螺杆直径mm)加热至℃熔融。中小直径钢管采用挤出包覆工艺,通过环形模具直接形成管状PE层;
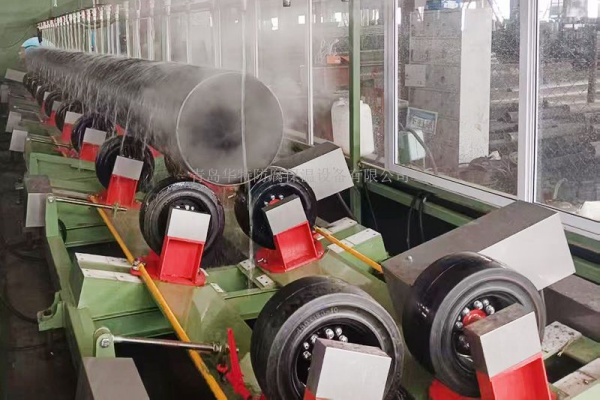
冷却涂敷完成的钢管进入冷却系统,经水冷和风冷降温至室温;检测对冷却后的钢管进行外观、厚度、漏点等质量检测;下料合格的钢管下线并堆放。3PE生产线的技术特点主要体现在以下几个方面自动化程度高从钢管上料到成品下线,整个生产过程可实现全自动控制,减少人工干预,提高生产效率和产品一致性;工艺参数控制通过的控制系统和传感器网络,实现对温度、速度、涂层厚度等关键参数的 控制,确保防腐层质量稳定;
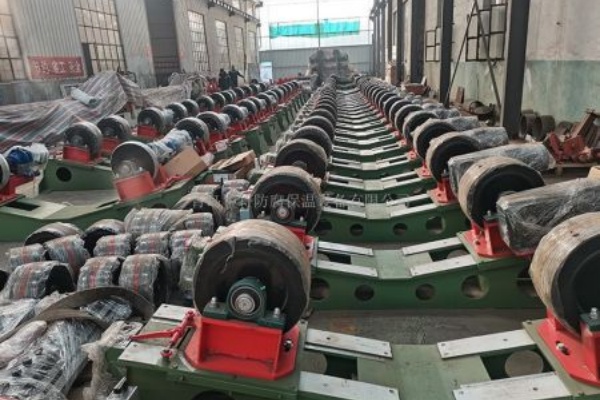
3pe生产线供应商,传感器网络包括温度传感器(监测钢管加热温度、涂层固化温度等)、速度传感器(监测钢管输送速度、旋转速度等)、厚度传感器(监测各涂层厚度)、位置传感器(监测钢管位置)等,能够实时采集生产过程中的各种关键参数,并将数据传输至PLC。PLC根据预设的工艺配方(可存储多组不同规格钢管的工艺参数)和实时采集的数据,通过控制算法对各执行器生产效率高根据钢管直径不同,生产线的生产速度可达5m/min-3m/min,单班(8小时)可生产钢管mm;适应性强可通过调整工艺参数和更换部分模具,适应不同直径(50mmmm)、不同长度(6mm)钢管的涂敷需求;环保性能好配备完善的粉尘回收、废气处理(对于溶剂型涂料,3PE生产线通常采用无溶剂环氧粉末,环保性更优)系统,符合环保法规要求。
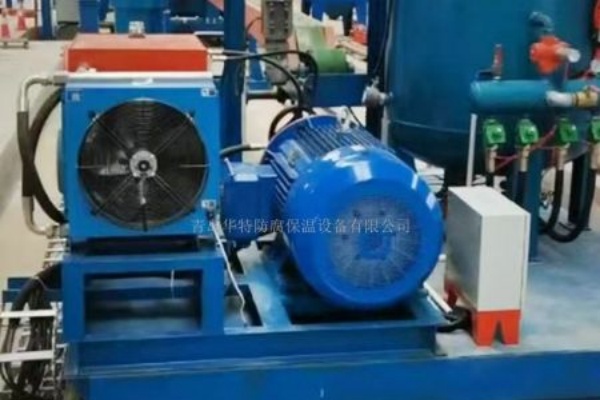
传动系统贯穿全程,由多组驱动辊道组成,伺服电机通过减速器带动托辊,实现钢管m/min的轴向输送和同步旋转。采用多电机同步控制,确保速度一致,避免涂层划伤或褶皱,旋转速度根据管径调整,保证涂敷均匀性。控制系统以PLC为核心,集成触摸屏、传感器网络(温度、速度、厚度传感器等),可存储多组工艺配方。操作人员通过触摸屏设置参数,系统实时采集数据并闭环调节,响应时间≤ms。具备故障自诊断功能,可快速定位喷头堵塞、张力异常等题,并支持数据追溯与远程监控。