

产品详情 公司简介
SC410铸钢件-东明特钢供应口碑好的铸钢件
沈阳东明特钢制造有限公司创立伊始,规模逐步发展壮大,凭着过硬的生产技术、丰富的管理经验,好的客户服务和良好的企业信誉,在机械五金加工行业不断进步。在短时间内完成了企业创建、、发展的过程,铸钢件市场广阔,产品已经销售到辽宁。
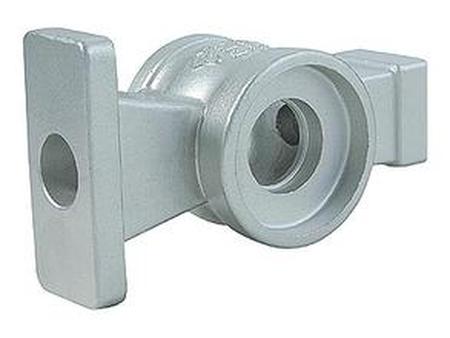
SC410铸钢件-东明特钢供应口碑好的铸钢件。
电弧炉炼钢是铸钢生产中应用广泛的炼钢方法。这种方法是利用电弧产生的高温和热能来熔化固体炉料,使钢液过热,从而实现冶炼的目标。铸钢生产中普遍应用的是三相电弧炉,按照炉衬耐火材料的化学性质可分为碱性电弧炉和酸性电弧炉。用碱性电弧炉炼钢时,造碱性炉渣,具有脱磷和脱硫能力:而酸性电弧炉造酸性炉渣,则不具有脱硫能力。电弧炉炼钢工艺依照是否具有氧化过程而分为氧化法和不氧化法。氧化法能有效地脱磷、脱碳和去除钢液中的气体和夹杂物,钢的冶金质量较高。我国目前在铸钢生产上广泛应用的是碱性电弧炉氧化法炼钢。
炼钢的任务是炼出温度、成分符合规范要求的高质量钢液。不同的炼钢方法往往采用不同的渣系(氧化性、还原性、酸性、碱性等)作为炼好钢的手段,造渣制度是关键。碱性电弧炉氧化法炼钢一般包括炉料熔化期、氧化期和还原期。冶炼半成品时,一般无还原期。
铸钢件厂家了解到铸钢的机械性能比铸铁高,但其铸造性能却比铸铁差。因为铸钢的熔点较高,钢液易氧化、钢水的流动性差、收缩大,其体收缩率为10~14%,线收缩为1.8~2.5%。为防止铸钢件产生浇不足、冷隔、缩孔和缩松、裂纹及粘砂等缺陷,采取比铸铁复杂的工艺措施:
1、由于钢液的流动性差,为防止铸钢件产生冷隔和浇不足,铸钢件的壁厚不能小于8mm;浇注系统的结构力求简单、且截面尺寸比铸铁的大;采用干铸型或热铸型;适当提高浇注温度,一般为1520°~1600℃,因为浇注温度高,钢水的过热度大、保持液态的时间长,流动性可得到改善。但是浇温过高,会引起晶粒粗大、热裂、气孔和粘砂等缺陷。因此一般小型、薄壁及形状复杂的铸件,其浇注温度约为钢的熔点温度+150℃;大型、厚壁铸件的浇注温度比其熔点高出100℃左右。
2、由于铸钢的收缩大大超过铸铁,为防止铸件出现缩孔、缩松缺陷,在铸造工艺上大都采用冒口和、冷铁和补贴等措施,以实现顺序凝固。
此外,为防止铸钢件产生缩孔、缩松、气孔和裂纹缺陷,应使其壁厚均匀、以免尖角和直角结构、在铸型用型砂中加锯末、在型芯中加焦炭、以及采用空心型芯和油砂芯等来改善砂型或型芯的退让性和透气性。
铸钢的熔点高,相应的其浇注温度也高。高温下钢水与铸型材料相互作用,易产生粘砂缺陷。因此,应采用耐火度较高的人造石英砂做铸型,并在铸型表面刷由石英粉或锆砂粉制得的涂料。为减少气体来源、提高钢水流动性及铸型强度,大多铸钢件用干型或快干型来铸造,如采用CO2硬化的水玻璃砂型。
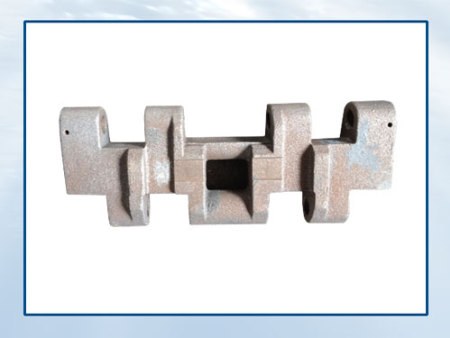
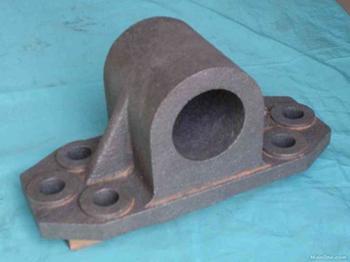
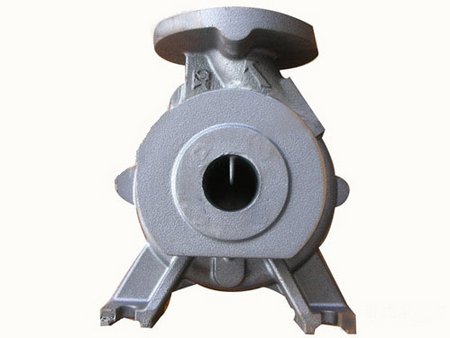
SC410铸钢件-东明特钢供应口碑好的铸钢件。
我国的铸造企业约有24000家,与发达国家相比企业多,专业化程度低,集约化程度低,劳动生产率也较低。我国平均每年每人产出10吨,个别劳动生产率高的为30吨。美国、德国则为46吨到60吨,日本为60吨到85吨,差距是明显的。我国平均每厂年产铸件500多吨,而日本则为4700吨,德国为4300吨,美国为4280吨。
铸造机械化水平和模具精度、性能、配套性、可靠性水平比发达国家低得多,许多关键件、模具需要进口。在我国,铸造行业处于成长期,具有较好的发展前景;外国大型铸造企业纷纷加大了在华投资的力度,通过直接投资和并购的方式增加在华投资。一方面提高了我国铸造业的总体水平,另外一方面也增加了国内市场的竞争程度。
东明特钢建立高起点、高目标、高质量、率、有效益的“五高”标准,锻造出质量良好的产品,获得广阔的销售市场。供应的铸钢件主要用于用于机械组装,在辽宁区域范围内受到广大需求群体的青睐。公司凭借良好的信誉,雄厚的实力,好的产品,低廉的价格服务于广大用户。
公司监管体系,深化生产管理,提高产品质量。铸钢件采用好的原材料进行生产制作,并以亲民的价格出售,公司服务态度良好,合作信誉优良,欢迎广大有意客户光临指导,或与与我司精诚合作,共展宏图。公司的销售范围集中在辽宁,在这些地区的销量庞大信誉优良。公司位置优越、交通便利欢迎您前来咨询洽谈。
以上SC410铸钢件,铸钢件的相关信息由提供,更多详情,欢迎致电我们了解咨询


关于我们| 法律声明| 意见建议| 联系我们| 书生技术开发

手机书生商务网:http://m.shangwuzhan.com
书生官方微博:新浪、腾讯


