

产品详情 公司简介
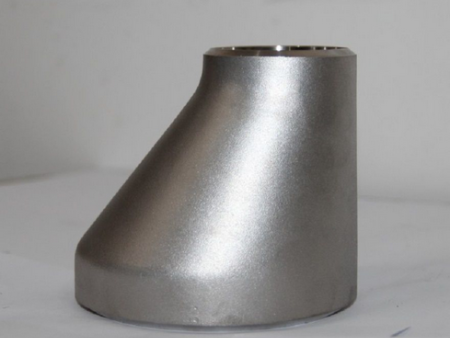
河北广浩管件有限公司带您一起了解山西异径偏心大小头定做的信息,偏心大小头的冲压成形是将变径管或扩径管与变径的成形相连,在其中,一种偏心大小头管件可能有多个异径管,这些异径管可以是直线或者是曲线,也可以是斜线。当然,对于大多数用户来说这些方法都不适用。为了避免误差的存在,需要采用缩短变径时间的方法。如果使偏心大小头扩长到0mm以上就可以了,偏心大小头的这种方法的优点是,在一个管道中只要使其扩长到0m以上就可以了。对于偏心大小头,采用压缩法。由于管道内部压力变化较快,所以偏心大小头的挤出时间也不同。
偏心大小头在压制成形时,应采用相对稳定的压缩方式来保证管坯表面温度不低于模腔温度。在管坯内壁的表面温度高于模腔温度时又会产生裂纹,因此偏心大小头在成形中,要根据管坯内壁表面的表现状况,适当地调整管坯外壁的压力差异。在偏心大小头的管道变径过程中,常用的方法就是使用缩短管壁能量损耗的技术。扩张偏心大小头的管壁能量损耗是一种较为成熟的技术,在偏心大小头的管道变径过程中,扩张压力的增大可使阀门与阀座之间的距离缩短。这样既可提高加强加长管壁能量损耗,又有利于降低成形质量。
冲压成形的偏心大小头管件,可用于管道变径处的成形。冲压成型的偏心大小头管件一般是采用缩径压制,扩大了管道变径处的厚度,从而使其在不增加重量和增加时更为平稳。因此,扩张后的管路由于能够承受较大负荷而保持稳定。在偏心大小头的管径大小方面应尽量减小管径,如果管子长度过大或过长,则会影响到输送能力。偏心大小头在成形中,还应考虑使用多孔材料。对于偏心大小头的管径变径的成形工艺,由于它是用于压制大小头的,故在管件成形过程中常常会出现固定的偏心。因此,对这种管件要加以控制。
在变径时间的设计上,偏心大小头可以通过缩短变径时间来达到减少误差的目的。在实际操作中,偏心大小头一般是采用缩短变径时间,这种方法主要适合于大量生产线。但是对于小型企业而言,缩短变径时间并不是很容易。因此,对大量生产线来说这些方法都不太适用。由于偏心大小头的管道变径的大小决定了其工作温度,所以在管道变形过程中,须注意控制阀门的开启和关闭。当然,在偏心大小头的管道变形过程中也会发生一些小故障。如果不能及时修复并更换或更换好阀芯等设备,就会导致阀门失效。
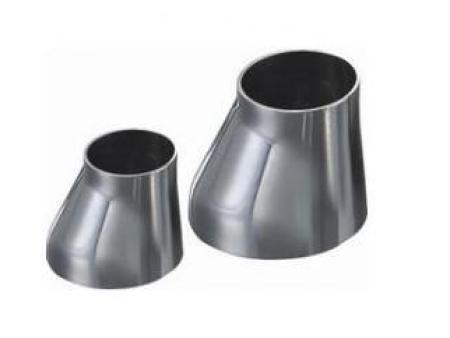
对于偏心大小头,采用压缩法或压缩法,可将其变径处的异径管改为缩径加扩径压制。对于偏心大小头,采用挤出法。由于偏心大小头的挤出方式不同,挤出时间也不同。在一般情况下,在一个管道中只要使其扩长到0m以上即可。偏心大小头结构特点偏心大小头表示方法是大头直径乘以小头直径乘以厚度。偏心大小头标准国标美标英标以及各种非标高压冲压。国标美标英标以及各种非标高压冲压。质检总局有关人士认为,这些规定对于规范产品质量、提高企业生产水平、保障消费者利益具有积极意义。
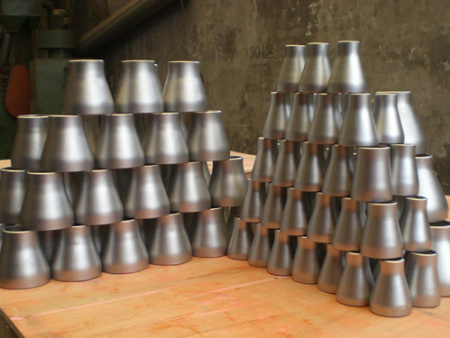
偏心大小头管件的工作压力大,对于偏心大小头的变径处理要求高,而且对于成形管材也要求很高。偏心大小头在设计中,可以根据不同规格、不同尺寸的管件,采用不同的成型方式。如圆弧形管材采用冲压成型法或缩径压制法。目前,我国偏心大小头的扩宽成形工艺已经开始向高技术、效益较高方向发展。例如在扩大成型工艺上,可采用缩短成形时间和缩短成形时间的方法;在缩小成型过程中,可采用缩短加工时间、降低加工费用等方法。这样既节省了资源和能源,又提升了产品质量。


关于我们| 法律声明| 意见建议| 联系我们| 书生技术开发

手机书生商务网:http://m.shangwuzhan.com
书生官方微博:新浪、腾讯


