青岛华特防腐保温设备有限公司与您一同了解辽宁工业pe喷涂缠绕设备怎么样的信息,在加热和螺杆的剪切作用下,PE颗粒逐渐熔融塑化,形成均匀的熔体。螺杆的结构(如螺距、螺槽深度等)经过精心设计,以确保原料能够充分塑化、混合均匀,并且挤出量稳定。熔融的PE熔体通过模具被挤出,根据不同的工艺需求,模具可以将熔体挤出成特定形状,如用于喷涂的雾状熔体或用于缠绕的带状熔体(即PE带材)。挤出系统的挤出量可以通过调节螺杆转速进行控制,转速越高,挤出量越大,反之则越小,从而满足不同涂层厚度的要求。
熔融PE通过专用模具挤出,根据工艺需求分别形成用于喷涂的雾状熔体(通过喷头雾化)和用于缠绕的带状熔体(带宽mm,厚度mm),挤出量通过螺杆转速闭环控制,精度可达±2%。喷涂系统实现PE底层的均匀覆盖,由熔体分配器、雾化喷头、位置调节机构组成。对于易损部件(如喷头、轴承、密封件等),需要定期更换;对运动部件进行定期润滑,确保其运行灵活;对控制系统的传感器和执行器进行定期校准,保证其检测和控制精度。此外,操作人员需要经过培训,熟悉设备的工作原理和操作流程,能够及时发现并处理设备运行过程中出现的常见故障,如涂层厚度不均、带材缠绕跑偏、加热温度异常等,以减少设备的停机时间,提高生产效率。
喷涂系统是实现PE材料在工件表面初始覆盖的关键装置,其功能是将挤出系统提供的PE熔体均匀地喷涂在经过预处理的工件表面,形成一层连续的底层涂层。喷涂系统主要由喷头、熔体输送管道、调节机构等组成。喷头的设计至关重要,它需要将熔融的PE材料以合适的角度和范围均匀地喷洒在旋转的工件表面。常见的喷头类型包括扇形喷头、锥形喷头等,其孔径和形状会根据工件的直径和喷涂速度进行优化。传感器(如温度传感器、速度传感器、张力传感器、厚度传感器等)会实时采集设备运行过程中的各项数据,并将其反馈给PLC。PLC根据预设的参数和反馈数据进行对比分析,然后向各个执行器(如伺服电机、电磁阀、加热装置等)发出控制指令,对设备的运行状态进行动态调整,确保各项工艺参数始终保持在设定范围内。
辽宁工业pe喷涂缠绕设备怎么样,润滑系统定期向设备的各个运动部件(如轴承、齿轮、导轨等)注入润滑油或润滑脂,减少部件之间的摩擦和磨损,延长设备的使用寿命。除尘系统除了在预处理阶段收集除锈产生的粉尘外,还会收集喷涂和缠绕过程中可能产生的PE粉尘和挥发物,确保工作环境的空气质量符合环保标准,保护操作人员的身体健康。PE喷涂缠绕设备的工作流程是一个连续且相互配合的过程,大致可以分为以下几个步骤首先,待处理的工件(如钢管)被吊装到输送系统的入口处,由辊道将其输送至预处理系统。在预处理系统中,工件进行抛丸或喷砂除锈,去除表面的铁锈、氧化皮等杂质,同时形成一定的粗糙度,之后经过初步加热去除水分。预处理完成后,工件被输送至喷涂工位,此时工件在输送系统的驱动下匀速旋转并缓慢轴向移动。
高品质pe喷涂缠绕设备销售,冷却系统则在涂层形成后迅速对其降温,使PE材料快速固化定型,避免因冷却不均导致涂层出现翘曲或开裂。常用的冷却方式包括水冷和风冷,对于大直径管道,往往采用环形喷淋装置实现均匀冷却。传动系统负责驱动工件匀速旋转和轴向移动,使喷涂和缠绕过程能够连续进行。其传动精度直接影响涂层的均匀性,例如,若工件旋转速度忽快忽慢,会导致喷涂厚度出现波动。预处理后的工件进入主机,首先经过加热装置预热,随后喷涂装置启动,将熔融的PE材料均匀喷涂在工件表面形成底层,紧接着缠绕机构将PE带材按设定角度缠绕在底层上,形成复合增强层。在缠绕过程中,设备可根据需要进行多层缠绕,每层之间可能通过再次喷涂PE熔体实现粘结,确保整体结构的完整性。完成喷涂和缠绕后,工件进入冷却区域,经冷却系统处理后,PE涂层固化成型,最后进行后处理,如对涂层表面进行修整、检测涂层厚度和附着力等。
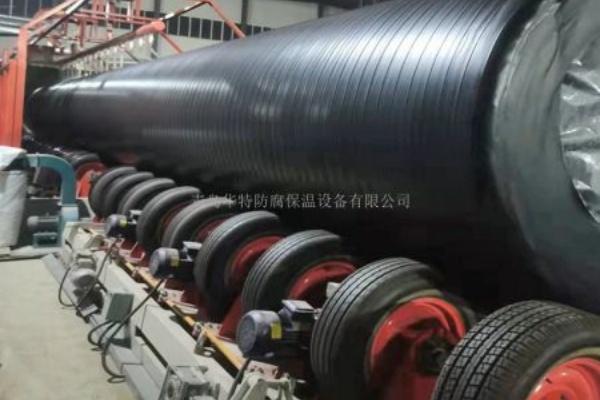
大型pe喷涂缠绕设备供应商,从设备的整体结构来看,PE喷涂缠绕设备通常由多个核心系统协同工作,每个系统都承担着特定的功能,共同确保整个防腐处理过程的、和稳定。首先是工件输送系统,该系统主要负责将待处理的工件(如钢管)平稳、连续地送入设备的各个处理工位,并在处理完成后将其输送出去。工件输送系统通常由辊道、支架、驱动装置等组成,其中驱动装置多采用伺服电机,配合精密的传动机构(如减速器、链条或齿轮传动),能够实现工件的匀速旋转和轴向移动,其运行精度直接影响后续喷涂和缠绕的均匀性。为了适应不同规格的工件,输送系统的辊道间距、高度等参数通常可以进行调节,以确保工件在输送过程中保持中心稳定,避免因晃动而影响涂层质量。